ខ្ចោទង់ដែងត្រូវបានផលិតចេញពីខ្សែស្ពាន់ល្អ ៗ ជាច្រើនដែលត្បាញចូលទៅក្នុងចំហាយដែលអាចបត់បែនបាន។ វារួមបញ្ចូលគ្នានូវចរន្តអគ្គិសនីខ្ពស់ជាមួយនឹងសមត្ថភាពក្នុងការស្រូបយករំញ័រ ចលនា និងការពង្រីកកម្ដៅ ដែលធ្វើឱ្យវាត្រូវបានគេប្រើយ៉ាងទូលំទូលាយនៅក្នុង switchgear, circuit breakers, transformers, electronic contact assemblies, braided flexible connectors, and other high{1}} components បច្ចុប្បន្ន។
ទោះជាយ៉ាងណាក៏ដោយសំណង់ដែលអាចបត់បែនបានដូចគ្នាដែលធ្វើឱ្យខ្ចោទង់ដែងមានប្រយោជន៍ក៏ធ្វើឱ្យពិបាកក្នុងការកាត់ឱ្យស្អាតផងដែរ។ នៅពេលដែលខ្ចោដែលមិនព្យាបាលត្រូវបានកាត់ដោយកន្ត្រៃ ឧបករណ៍កាត់ធារាសាស្ត្រ ឬម៉ាស៊ីនកាត់ធម្មតា ភាពតានតឹងនៅក្នុងរចនាសម្ព័ន្ធត្បាញត្រូវបានបញ្ចេញនៅគែមកាត់។ នេះច្រើនតែបណ្តាលឱ្យមានការបាក់បែក រលុង កាត់ជ្រុង និងចុងខូចទ្រង់ទ្រាយ។ ប្រសិនបើផ្នែកនេះនឹងត្រូវបានដាល់នៅពេលក្រោយ បំពាក់ទៅក្នុងស្ថានីយ ឬផ្សារភ្ជាប់ទៅនឹងទំនាក់ទំនងអគ្គិសនី គែមកាត់ដែលមិនស្ថិតស្ថេរក៏អាចបង្កើតបញ្ហាទីតាំង និងការផ្គុំផងដែរ។
សម្រាប់គំរូ និងការជួសជុលម្តងម្កាល កាសែត កំដៅ-បំពង់បង្រួញ ឬ ferrule អាចរក្សាខ្សែនៅនឹងកន្លែងជាបណ្តោះអាសន្ន។ ទោះជាយ៉ាងណាក៏ដោយ សម្រាប់ការផលិតជាបន្តបន្ទាប់ ការប្រើកាំបិតមុតស្រួចតែឯងកម្រនឹងដោះស្រាយបញ្ហាមូលដ្ឋាន។ ដំណើរការឧស្សាហកម្មដែលអាចទុកចិត្តបានជាងនេះគឺការផ្សារភ្ជាប់-បង្រួមផ្ទៃដែលបានកំណត់មុនពេលកាត់។ កំដៅធន់ទ្រាំនឹងការគ្រប់គ្រង និងកម្លាំងអេឡិចត្រូតបង្រួបបង្រួមខ្សែរលុងទៅជាផ្នែកដែលមានស្ថេរភាព ដែលអនុញ្ញាតឱ្យខ្ចោត្រូវបានកាត់តាមតំបន់បង្រួម។


ដើម្បីស្វែងយល់ពីដំណើរការពេញលេញ-ពីការស៊ីភ្លើង និងការផ្សារដែក-ការបង្រួមទៅនឹងការគ្រប់គ្រងប្រវែង ការកាត់ និងការដោះចេញដោយស្វ័យប្រវត្តិ។
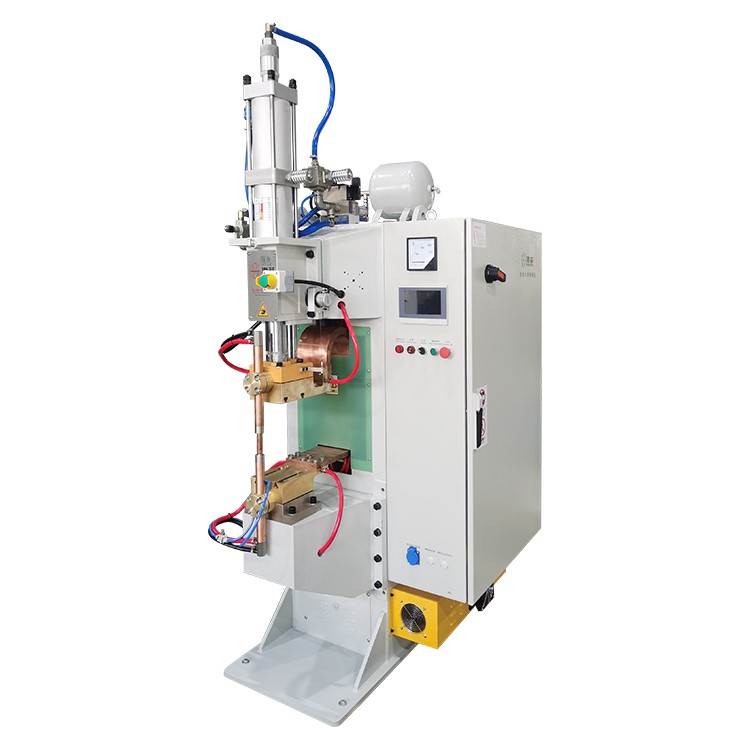
ទស្សនាម៉ាស៊ីនផ្សារដែកស្ពាន់របស់ HAIFEI និងដំណោះស្រាយខ្សែសង្វាក់ផលិតកម្មដោយស្វ័យប្រវត្តិ
ហេតុអ្វីបានជាខ្ចោទង់ដែងបាក់បន្ទាប់ពីកាត់?
រចនាសម្ព័ន្ធត្បាញបាត់បង់ការគាំទ្រនៅគែមកាត់
មិនដូចរបារទង់ដែងរឹងទេ ខ្ចោទង់ដែងមានក្រុមជាច្រើននៃខ្សែដ៏ល្អដែលត្បាញជាមួយគ្នា។ មុនពេលកាត់ ខ្សែនៅតែស្ថិតស្ថេរ ដោយសារលំនាំខ្ចោ ការកកិតរវាងខ្សភ្លើង និងភាពតានតឹងដែលចែកចាយពាសពេញសម្ភារៈ។ នៅពេលដែលខ្ចោត្រូវបានកាត់ ខ្សែដែលនៅជិតគែមបាត់បង់ការគាំទ្រនេះហើយអាចលាតសន្ធឹង លើក ឬទាញចេញពីត្បាញដើម។
ខ្សភ្លើងនីមួយៗមានភាពល្អិតល្អន់ និងខ្ចោអាចបត់បែនបានកាន់តែច្រើន វានឹងកាន់តែខូចទ្រង់ទ្រាយកំឡុងពេលកាត់។ ការប្រេះស្រាំអាចកាន់តែធ្ងន់ធ្ងរ ប្រសិនបើសម្ភារៈត្រូវបានរមួល លាតសន្ធឹង ឬមិនត្រឹមត្រូវ នៅពេលវាចូលទៅក្នុងស្ថានីយកាត់ ដោយសារខ្សែនៅផ្នែកម្ខាងៗនៃខ្សែកាត់មិនស្ថិតក្រោមភាពតានតឹងស្មើគ្នា។
ឧបករណ៍កាត់ធម្មតាបំបែកសម្ភារៈប៉ុន្តែមិនមានស្ថេរភាព
នៅពេលដែលកាំបិតកាត់ទង់ដែងរឹង កម្លាំងត្រូវបានអនុវត្តឆ្លងកាត់ផ្នែកដែកបន្ត។ ខ្ចោទង់ដែងមានឥរិយាបទខុសគ្នាព្រោះវាមានខ្សភ្លើងដាច់ដោយឡែកជាច្រើននិងចន្លោះតូចៗ។ នៅពេលដែល blade រំកិលចុះក្រោម ខ្សែមួយចំនួនអាចត្រូវបានរុញទៅចំហៀង ឬបង្ហាប់ចូលទៅក្នុងខ្ចោ មុនពេលដែលខ្សែដែលនៅសល់ត្រូវបានកាត់។
ដាវដែលពាក់ ការបោសសំអាតច្រើនពេករវាង blades ខាងលើ និងខាងក្រោម ការគាំទ្រផ្នែកការងារមិនគ្រប់គ្រាន់ ឬការតម្រឹមខ្ចោមិនល្អអាចបណ្តាលឱ្យ:
- ជ្រុងកាត់ឬកោង;
- កាត់ strands មួយផ្នែក;
- ខ្សភ្លើងបុគ្គលត្រូវបានទាញចេញពីខ្ចោ;
- ការកើនឡើងនៃទទឹងចុងបន្ទាប់ពីការកាត់;
- ការកើនឡើង strands, burrs, ឬការខូចទ្រង់ទ្រាយមូលដ្ឋាន;
- បំរែបំរួលរវាងប្រវែងផ្នែកដែលបានរៀបចំ និងពិតប្រាកដ។
ការបង្កើនសមត្ថភាពរបស់អង្គភាពកាត់ធារាសាស្ត្រ មិនចាំបាច់ដោះស្រាយបញ្ហាទាំងនេះទេ។ ប្រសិនបើខ្ចោមិនមានស្ថេរភាពមុនពេលកាត់ទេ កម្លាំងកាត់ខ្ពស់អាចគ្រាន់តែបង្ហាប់ ឬរាលដាលសម្ភារៈកាន់តែខ្លាំងក្លា។
ចុងដែលបាក់បែក រំខានដល់ការដាល់ ការផ្សារ និងការផ្គុំ
ការកាត់គឺកម្រជាជំហានផលិតចុងក្រោយណាស់។ ខ្ចោទង់ដែងអាចនៅតែត្រូវដាល់ ខួង បញ្ចូលទៅក្នុងស្ថានីយ ភ្ជាប់ទៅទំនាក់ទំនង ឬដំឡើងនៅក្នុងឧបករណ៍អគ្គិសនី។
ខ្សែរលុងអាចការពារខ្ចោមិនឱ្យចូលទៅក្នុង ferrule ស្ថានីយ ឬឧបករណ៍កំណត់ទីតាំង។ បំរែបំរួលនៃទទឹងបង្រួមអាចប៉ះពាល់ដល់ទីតាំងរន្ធ ខណៈពេលដែលគែមមុំអាចផ្លាស់ប្តូរប្រវែងដ៏មានប្រសិទ្ធភាពនៃឧបករណ៍ភ្ជាប់ដែលបានបញ្ចប់។
ប្រសិនបើខ្ចោនឹងត្រូវបានផ្សារភ្ជាប់ទៅនឹងស្ថានីយទង់ដែង ចានទំនាក់ទំនង របារប៊ូស ឬសមាសធាតុចរន្តផ្សេងទៀត ការចែកចាយខ្សែមិនស្មើគ្នាក៏អាចប៉ះពាល់ដល់ទីតាំង និងតំបន់ទំនាក់ទំនងដែលមានផងដែរ។ នៅលើបន្ទាត់ដំឡើងដោយស្វ័យប្រវត្តិ ចុងដែលប្រេះស្រាំអាចចាប់នៅក្នុងមគ្គុទ្ទេសក៍ គ្រឿងបរិក្ខារ ឬយន្តការផ្តល់ចំណី ដែលនាំទៅដល់ការបញ្ឈប់ និងអន្តរាគមន៍ដោយដៃ។
ដូច្នេះហើយ បញ្ហាប្រឈមក្នុងការផលិតពិតប្រាកដ គឺមិនមែនគ្រាន់តែរបៀបកាត់ខ្ចោនោះទេ។ វាគឺជារបៀបបង្កើតផ្នែកដែលមានស្ថេរភាព ទីតាំងត្រឹមត្រូវ មុនពេល blade ទៅដល់សម្ភារៈ។
វិធីសាស្រ្តកាត់ខ្សែស្ពាន់ដោយមិនបែក
វិធីសាស្រ្តផ្សេងគ្នាគឺសមរម្យសម្រាប់តម្រូវការផលិតកម្មផ្សេងគ្នា។ ការងារគំរូ ការជួសជុលវាល និងការផលិតជាបន្តបន្ទាប់មិនតម្រូវឱ្យមានកម្រិតដូចគ្នានៃការគ្រប់គ្រងវិមាត្រ ឬអាចធ្វើម្តងទៀតបានទេ។
ការធានាតំបន់កាត់ដោយកាសែត
សម្រាប់សំណាកមួយចំនួនតូច ខ្សែអាត់អាចត្រូវបានរុំជុំវិញចំណុចកាត់ដែលចង់បាន មុនពេលខ្ចោត្រូវបានកាត់តាមចំកណ្តាលនៃផ្នែកដែលបានបិទភ្ជាប់។ ខ្សែអាត់រឹតបន្តឹងចលនាខ្សែជាបណ្តោះអាសន្ន ហើយអាចកាត់បន្ថយការបែកខ្ញែកភ្លាមៗ។
វិធីសាស្រ្តនេះគឺមានតំលៃថោក ហើយមិនត្រូវការឧបករណ៍ពិសេសទេ ប៉ុន្តែវាមិនបង្កើតជាអចិន្ត្រៃយ៍នៃចរន្តដែលគ្រប់គ្រងដោយវិមាត្រនោះទេ។ សំណល់សារធាតុ adhesive អាចរំខានដល់ការផ្សារ ការបិទភ្ជាប់ ឬទំនាក់ទំនងអគ្គិសនី ដូច្នេះកាសែតជាទូទៅមិនស័ក្តិសមជាវិធីសាស្ត្រផលិតស្តង់ដារទេ។
ប្រើកំដៅ-បំពង់បង្រួញ ឬដៃអាវបណ្តោះអាសន្ន
កំដៅ-បំពង់រួញអាចទប់ខ្ចោជាមួយគ្នាជុំវិញកន្លែងកាត់ ហើយជួនកាលមានប្រយោជន៍សម្រាប់ខ្សែការពារ ខ្សែរុំដី និងការងារជួសជុល។ ទោះយ៉ាងណាក៏ដោយ ដៃអាវមានត្រឹមតែ strands ខាងក្រៅប៉ុណ្ណោះ។ វាមិនបង្កើតផ្នែក conductive ក្រាស់ ឬបង្រួមស្មើភាពគ្នាទេ។
នៅពេលដែលសមាសធាតុដែលបានបញ្ចប់តម្រូវឱ្យមានផ្ទៃទំនាក់ទំនងដែលលាតត្រដាង ឬត្រូវតែត្រូវបានដាល់ ខួង ឬផ្សាភ្ជាប់បន្ទាប់ពីកាត់ កំដៅ-បំពង់រួញជាធម្មតាគ្រាន់តែជាវិធានការបណ្តោះអាសន្ន ឬបន្ថែមប៉ុណ្ណោះ។
ចងខ្ចោចូលទៅក្នុង ferrule ឬស្ថានីយ
សម្រាប់ឧបករណ៍ភ្ជាប់ braided ដែលរចនាដោយ ferrules ឬ terminals ខ្ចោអាចត្រូវបានបញ្ចូលទៅក្នុងសមាសធាតុដែកនិង crimped ដោយមេកានិចមុនពេលកាត់ឬកាត់។
វិធីសាស្រ្តនេះអាចបង្កើតចុងបញ្ចប់ដែលមានស្ថេរភាពប៉ុន្តែវាបន្ថែមធាតុផ្សំដាច់ដោយឡែកនិងកំណត់ធរណីមាត្រដែលបានបញ្ចប់ទៅនឹងការរចនានៃ ferrule ឬស្ថានីយ។ ប្រសិនបើកម្មវិធីតម្រូវឱ្យមានចុងរាបស្មើ ដោយគ្មានដៃអាវបន្ថែម ការបិទភ្ជាប់ស្ថានីយធម្មតាប្រហែលជាមិនសមរម្យទេ។
បែហោងធ្មែញស្ថានីយក៏ត្រូវតែផ្គូផ្គងការសាងសង់ខ្ចោផងដែរ។ ស្ថានីយដែលមានទំហំធំអាចនឹងមិនបង្កើតការបង្ហាប់គ្រប់គ្រាន់ទេ ខណៈពេលដែលស្ថានីយដែលមានទំហំតូចអាចធ្វើឱ្យការបញ្ចូលពិបាក និងអាចធ្វើឱ្យខូចខ្សែល្អនៅចំណុចចូល។
ស្ថេរភាពចុងបញ្ចប់ដោយ soldering ឬ tinning
ផ្នែកអគ្គិសនីតូចៗមួយចំនួនប្រើការ soldering ឬជ្រលក់-សំណប៉ាហាំងដើម្បីទប់ខ្សែជាមួយគ្នាមុនពេលកាត់។ នៅពេលដែល solder ហូររវាងខ្សែ, វាអាចការពារគែមពីការបំបែក។
ទោះជាយ៉ាងណាក៏ដោយ solder អាច wick លើសពីតំបន់បញ្ចប់ដែលមានបំណងនិងធ្វើឱ្យផ្នែករឹងនៃផ្នែកដែលអាចបត់បែនបាន។ ការផ្លាស់ប្តូរនៃភាពរឹងនេះអាចប៉ះពាល់ដល់សមាសធាតុដែលប្រឈមនឹងការពត់កោងម្តងហើយម្តងទៀត រំញ័រ ឬការជិះកង់កម្ដៅ។ សំណល់ Flux, ការជ្រៀតចូលនៃ solder មិនស៊ីសង្វាក់គ្នា, និងតំបន់កំដៅធំដែលមិនចាំបាច់ក៏ត្រូវយកមកពិចារណាផងដែរ។
ការផ្សារដែកអាចទទួលយកបានសម្រាប់ធាតុផ្សំនៃបរិមាណ-កម្រិតទាបជាក់លាក់ ប៉ុន្តែវាមិនគួរត្រូវបានទទួលយកសម្រាប់ផ្នែកផលិតកម្មខ្ពស់-នាពេលបច្ចុប្បន្នដោយគ្មានការធ្វើតេស្តអគ្គិសនី មេកានិច និងធន់។
Weld-បង្រួមមុនពេលកាត់
សម្រាប់ឧបករណ៍ភ្ជាប់ដែលអាចបត់បែនបាន braided, shunts ទង់ដែងអាចបត់បែនបាន, switchgear conductors, និងសៀគ្វី- breaker current-សមាសភាគផ្លូវ weld-ការបង្រួមមុនពេលកាត់ ជាទូទៅគឺជាដំណើរការឧស្សាហកម្មដែលមានការគ្រប់គ្រងច្រើនជាង។
អេឡិចត្រូត និងឧបករណ៍ដែលឧស្សាហ៍កាន់ខ្ចោទង់ដែងនៅក្នុងទីតាំង ខណៈពេលដែលចរន្តគ្រប់គ្រង និងកម្លាំងអេឡិចត្រូតត្រូវបានអនុវត្តទៅតំបន់ដែលបានកំណត់។ កំដៅធន់ទ្រាំនឹងអភិវឌ្ឍនៅចំណុចទំនាក់ទំនងរវាង strands ខណៈពេលដែលកម្លាំងបង្ហាប់រចនាសម្ព័ន្ធត្បាញទៅជាផ្ទះល្វែងការ៉េឬផ្នែកដែលបានបញ្ជាក់។ បន្ទាប់មកអង្គភាពកាត់បំបែកសម្ភារៈតាមរយៈតំបន់ដែលមានស្ថេរភាពនេះ។
បើប្រៀបធៀបជាមួយនឹងការធ្វើឱ្យរលោងដោយមេកានិកសាមញ្ញ ការផ្សារភ្ជាប់-ការបង្រួមរួមបញ្ចូលគ្នានូវកំដៅ និងកម្លាំងដើម្បីបង្កើតរចនាសម្ព័ន្ធខ្សែដែលមានស្ថេរភាពជាងមុន។ លទ្ធផលនៅតែអាស្រ័យលើការសាងសង់ខ្ចោ ចរន្តផ្សារ ពេលវេលាផ្សារ កម្លាំងអេឡិចត្រូត ការរចនាអេឡិចត្រូត វិមាត្របង្រួម និងលក្ខខណ្ឌត្រជាក់។ កត្តាទាំងនេះត្រូវតែបង្កើតឡើងតាមរយៈការធ្វើតេស្តដោយប្រើសម្ភារៈជាក់ស្តែងរបស់អតិថិជន។
ការប្រៀបធៀបវិធីសាស្រ្តកាត់ខ្សែស្ពាន់
| វិធីសាស្រ្ត | ការគ្រប់គ្រងការបែកខ្ញែក | សម្ភារៈបន្ថែម | ភាពស៊ីសង្វាក់គ្នានៃវិមាត្រ | បរិមាណផលិតកម្មសមស្រប | ការប្រើប្រាស់ធម្មតា។ |
|---|---|---|---|---|---|
| កាសែតមុនពេលកាត់ | បណ្ដោះអាសន្ន | ត្រូវការកាសែត | ទាប | គំរូ និងការងារម្តងម្កាល | ការជួសជុលនិងការរៀបចំគំរូ |
| កំដៅ-រួញ ឬដៃអាវ | បណ្ដោះអាសន្ន | ត្រូវការដៃអាវ | ទាប | កម្រិតសំឡេងទាប | ខ្សែការពារ និងខ្សែដី |
| Ferrule ឬ crimping ស្ថានីយ | ល្អ | Ferrule ឬស្ថានីយត្រូវបានទាមទារ | មធ្យម | កម្រិតសំឡេងទាបទៅមធ្យម | បិទភ្ជាប់ឧបករណ៍ភ្ជាប់ខ្ចោ |
| ការលក់ ឬជ្រលក់-ការលាបពណ៌ | ល្អសម្រាប់ផ្នែកដែលបានជ្រើសរើស | ត្រូវការ solder និង flux | មធ្យម | កម្រិតសំឡេងទាប | ការតភ្ជាប់អគ្គិសនីតូច |
| Weld-បង្រួមមុនពេលកាត់ | មានស្ថេរភាព និងអាចធ្វើម្តងទៀតបាន។ | ជាធម្មតាមិនត្រូវការដៃអាវដាច់ដោយឡែកទេ។ | ខ្ពស់។ | កម្រិតសំឡេងមធ្យមទៅខ្ពស់។ | ចំហាយដែលអាចបត់បែនបាន និងធាតុផ្សំនៃ switchgear |
ការសម្រេចចិត្តមិនគួរផ្អែកតែលើថាតើវិធីសាស្រ្ដការពារការបែកបាក់នោះទេ។ វិមាត្របញ្ចប់ដែលត្រូវការ ទំនាក់ទំនងអគ្គិសនី ដំណើរការបូមចុះក្រោម ភាពបត់បែន និងគោលដៅផលិតកម្មក៏ត្រូវយកមកពិចារណាផងដែរ។
តើដំណើរការផ្សារ និងកាត់ខ្សែស្ពាន់ដោយស្វ័យប្រវត្តិដំណើរការយ៉ាងដូចម្តេច?
ការផ្តល់អាហារនិងការណែនាំ
ខ្ចោទង់ដែងជាបន្តត្រូវបានផ្គត់ផ្គង់ជាធម្មតានៅក្នុងឧបករណ៏ឬ reels ។ មុនពេលវាទៅដល់ស្ថានីយផ្សារ វាឆ្លងកាត់ប្រព័ន្ធណែនាំដែលកាត់បន្ថយការបង្វិល ការបត់ និងចលនានៅពេលក្រោយ។
ដោយសារតែខ្ចោទង់ដែងទន់ និងខូចទ្រង់ទ្រាយយ៉ាងងាយ ប្រព័ន្ធចិញ្ចឹមរបស់វាមិនអាចចម្លងយន្តការដែលត្រូវបានរចនាឡើងសម្រាប់សន្លឹកដែកនោះទេ។ រមូរចំណីត្រូវតែបង្កើតកម្លាំងអូសទាញបានគ្រប់គ្រាន់ដោយមិនកំទេចសម្ភារៈ។ ប្រសិនបើខ្ចោរអិលកំឡុងពេលបំបៅ ប្រវែងដែលបានបញ្ចប់អាចប្រែប្រួល ទោះបីចម្ងាយចំណីដែលបានកំណត់កម្មវិធីនៅតែមិនផ្លាស់ប្តូរក៏ដោយ។
ដោយអាស្រ័យលើទទឹងខ្ចោ កម្រាស់ ភាពបត់បែន ទំហំបង្វិល និងពេលវេលាវដ្តដែលត្រូវការ ម៉ាស៊ីនអាចប្រើ servo-យន្តការផ្តល់ចំណី ឬទាញដែលជំរុញ។
ប្រវែងកម្មវិធី និងបង្រួម-ការគ្រប់គ្រងទីតាំង
ប្រតិបត្តិករបញ្ចូលប្រវែងដែលបានបញ្ចប់ដែលត្រូវការតាមរយៈចំណុចប្រទាក់ម៉ាស៊ីន ហើយយន្តការ servo ផ្លាស់ទីខ្ចោទៅទីតាំងដែលបានកម្មវិធី។ នៅពេលដែលប្រវែងផលិតផលជាច្រើនត្រូវបានផលិតនៅលើម៉ាស៊ីនតែមួយ រូបមន្តដាច់ដោយឡែកអាចត្រូវបានរក្សាទុកដើម្បីកាត់បន្ថយការវាស់វែងដោយដៃ និងការកែតម្រូវការបញ្ឈប់មេកានិច។
ទីតាំងនៃផ្ទៃបង្រួមមិនអាចកំណត់ពីប្រវែងផលិតផលទាំងមូលតែម្នាក់ឯងបានទេ។ កម្មវិធីត្រូវតែគិតគូរពីប្រវែងនៃតំបន់បង្រួម ផ្នែកដែលអាចបត់បែនបានរវាងពួកវា និងទីតាំងកាត់ចុងក្រោយ។
ប្រសិនបើផ្នែកដែលបានបញ្ចប់នឹងត្រូវបានដាល់នោះ តំបន់បង្រួមក៏ត្រូវតែផ្តល់ចម្ងាយគែមគ្រប់គ្រាន់ជុំវិញរន្ធផងដែរ។ ការដាក់រន្ធនៅជិតផ្នែកដែលអាចបត់បែនបាន អាចធ្វើឱ្យការបញ្ចប់នេះចុះខ្សោយ ឬអនុញ្ញាតឱ្យ strands បន្ធូរកំឡុងពេលដាល់។
កំដៅធន់ទ្រាំនឹងការគ្រប់គ្រងនិងកម្លាំងអេឡិចត្រូត
ទង់ដែងមានចរន្តអគ្គិសនី និងកម្ដៅខ្ពស់ ដូច្នេះដំណើរការបង្រួមត្រូវការថាមពលគ្រប់គ្រាន់ និងអាចប្រើឡើងវិញបានក្នុងរយៈពេលដែលបានគ្រប់គ្រង។ ថាមពលមិនគ្រប់គ្រាន់អាចទុកឱ្យសរសៃចងមិនគ្រប់គ្រាន់ ខណៈពេលដែលថាមពលលើសអាចបណ្តាលឱ្យមានការប្រែពណ៌ ស្នាមអេឡិចត្រូតជ្រៅ ការឡើងកំដៅក្នុងមូលដ្ឋានីយកម្ម ឬការខូចខាតខ្សែ។
កម្លាំងអេឡិចត្រូតមានសារៈសំខាន់ដូចគ្នា។ ប្រសិនបើកម្លាំងទាបពេក strands ប្រហែលជាមិនប្រមូលផ្តុំទៅជាផ្នែកក្រាស់ទេ។ ប្រសិនបើវាខ្ពស់ពេក តំបន់បង្រួមអាចស្តើងពេក ឬខ្សភ្លើងអាចត្រូវបានបង្ខំឱ្យចេញជុំវិញគែមនៃអេឡិចត្រូត។
ការកំណត់ដំណើរការសមស្របមិនអាចជ្រើសរើសពីថាមពលម៉ាស៊ីនតែម្នាក់ឯងបានទេ។ កំណាត់ឈើឆ្កាង-ផ្នែក ទទឹង និងកម្រាស់ដែលមិនបានបង្ហាប់ អង្កត់ផ្ចិតខ្សែនីមួយៗ ផ្ទៃទទេ ឬសំណប៉ាហាំង ផ្ទៃទំនាក់ទំនងអេឡិចត្រូត និងវិមាត្របង្រួមដែលបានបញ្ជាក់ទាំងអស់ត្រូវតែយកមកពិចារណា។
កាត់តាមតំបន់បង្រួម
បន្ទាប់ពីការបង្រួម អង្គភាពកាត់បំបែកខ្ចោតាមតំបន់ដែលមានស្ថេរភាព ជាជាងតាមរយៈផ្នែកដែលអាចបត់បែនមិនបានព្យាបាល។ បំណែកការងារត្រូវតែនៅតែគាំទ្រ និងតម្រឹមឱ្យបានត្រឹមត្រូវកំឡុងពេលកាត់។
សម្ភារៈរបស់ Blade, ការកាត់-ធរណីមាត្រគែម, ខាងលើ-ដល់-ការបោសសំអាត blade ទាប, សមត្ថភាពកាត់ និងផ្នែកជំនួយនៃ workpiece ទាំងអស់ប៉ះពាល់ដល់លទ្ធផល។ ជាមួយនឹង braids ក្រាស់ជាង ឬ braids ជាច្រើនបានដំណើរការជាមួយគ្នា ភាពរឹងរបស់ cutter មិនគ្រប់គ្រាន់អាចបង្កើតគែមមុំ។ ការបោសសំអាត blade ច្រើនពេកអាចបង្កើត burrs ឬទាញ strands ពីផ្នែកបង្រួម។
ការផ្ទុកនិងផ្ទេរទៅប្រតិបត្តិការខាងក្រោម
សមាសធាតុកាត់អាចត្រូវបានរំសាយទៅក្នុងថាសប្រមូល ឬផ្ទេរដោយផ្ទាល់ទៅស្ថានីយ-ការផ្ទុក អនុវិទ្យាល័យ-ផ្សារដែក ឬស្ថានីយត្រួតពិនិត្យ។
នៅពេលដែលគម្រោងនេះពាក់ព័ន្ធនឹងខ្សែសង្វាក់ផលិតកម្មពេញលេញ ដំណើរការចុះក្រោមគួរតែត្រូវបានពិចារណាតាំងពីដំបូង។ ការតំរង់ទិសផ្នែក កម្ពស់បញ្ចេញ វិធីសាស្ត្រផ្ទេរ និងពេលវេលាវដ្តត្រូវតែសម្របសម្រួលដើម្បីឱ្យម៉ាស៊ីនកាត់អាចដំណើរការដោយភាពជឿជាក់ជាមួយស្ថានីយបន្ទាប់។
ការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនកាត់ និងផ្សារដែកស្ពាន់
ការផ្សារដែកខ្ចោដាច់ដោយឡែក-ម៉ាស៊ីនបង្រួម
ជាមួយនឹងម៉ាស៊ីនដាច់ដោយឡែក ប្រតិបត្តិករផ្ទុកខ្ចោដែលបានវាស់ជាមុន-កាត់ ឬ-ខ្ចោជាមុនចូលទៅក្នុងឧបករណ៍ភ្ជាប់ ហើយម៉ាស៊ីនដំណើរការការគៀប អេឡិចត្រូត-កម្មវិធីបង្ខំ និងការផ្សារភ្ជាប់-ការបង្រួម។
ការកំណត់រចនាសម្ព័ន្ធនេះគឺសមរម្យសម្រាប់ការបង្កើតគំរូ, ការបញ្ជាទិញកម្រិតទាប - និងអ្នកផលិតដែលមានការផ្លាស់ប្តូរផលិតផលជាញឹកញាប់។ ឧបករណ៍អាចត្រូវបានផ្លាស់ប្តូរសម្រាប់លក្ខណៈបច្ចេកទេសខ្ចោផ្សេងៗគ្នា ប៉ុន្តែការវាស់វែង ការកាត់ និងការផ្ទុកនៅតែអាស្រ័យលើប្រតិបត្តិករ ដែលអាចប៉ះពាល់ដល់ភាពស៊ីសង្វាក់នៃទិន្នផល និងវិមាត្រ។
ម៉ាស៊ីនបង្រួមពាក់កណ្តាល-ផ្សារដែកស្វ័យប្រវត្តិ-
ប្រព័ន្ធពាក់កណ្តាលស្វ័យភាព-រួមបញ្ចូលគ្នានូវការចិញ្ចឹមដោយដៃ ឬការផ្ទុកជាមួយនឹងចរន្តផ្សារ ពេលវេលា និងកម្លាំងដែលបានគ្រប់គ្រង។ វាស័ក្តិសមសម្រាប់ក្រុមហ៊ុនផលិតដែលបរិមាណផលិតកម្មបានកើនឡើង ប៉ុន្តែមិនទាន់បង្ហាញអំពីភាពត្រឹមត្រូវនៃឧបករណ៏បន្ត-ស្វ័យប្រវត្តិកម្មដែលបញ្ចូល។
សម្រាប់-ការលាយបញ្ចូលគ្នា កម្រិតទាប-ការផលិតបរិមាណ ដំណោះស្រាយពាក់កណ្តាល-ស្វ័យប្រវត្តិអាចអនុវត្តបានច្រើនជាងខ្សែស្វ័យប្រវត្តិទាំងស្រុង ដោយសារការផ្លាស់ប្តូរឧបករណ៍គឺសាមញ្ញជាង ហើយការវិនិយោគដំបូងគឺងាយស្រួលគ្រប់គ្រង។
ម៉ាស៊ីនបង្រួម និងកាត់ខ្សែស្ពាន់ដោយស្វ័យប្រវត្តិ
នៅពេលដែលខ្ចោបន្តត្រូវបានប្រើដើម្បីផលិតប្រវែងឧបករណ៍ភ្ជាប់ដដែលៗ ការផ្តល់ចំណី ការគ្រប់គ្រងប្រវែងកម្មវិធី ការផ្សារភ្ជាប់-ការបង្រួម ការកាត់ និងការមិនផ្ទុកអាចត្រូវបានរួមបញ្ចូលទៅក្នុងម៉ាស៊ីនតែមួយ។ ប្រតិបត្តិករជ្រើសរើសរូបមន្តដែលសមស្រប ហើយម៉ាស៊ីនធ្វើឡើងវិញនូវលំដាប់កម្មវិធីសម្រាប់ផ្នែកនីមួយៗ។
ម៉ាស៊ីនច្រូត និងកាត់ខ្សែស្ពាន់ដោយស្វ័យប្រវត្តិរបស់ HAIFEI ត្រូវបានបម្រុងទុកសម្រាប់អ្នកផលិតដែលកំពុងស្វែងរកកាត់បន្ថយការវាស់វែង ការបង្រួម និងការកាត់ដោយដៃ។ ភាពស័ក្តិសមត្រូវតែវាយតម្លៃដោយយោងតាមផ្នែកឆ្លងកាត់ខ្ចោ- ទទឹង និងកម្រាស់ដែលមិនបានបង្ហាប់ អង្កត់ផ្ចិតខ្សែនីមួយៗ វិមាត្របង្រួមដែលត្រូវការ ប្រវែងដែលបានបញ្ចប់ និងគោលដៅផលិតកម្ម។
ប្រវែងដែលបានបញ្ចប់ផ្សេងៗគ្នាអាចត្រូវបានគ្រប់គ្រងតាមរយៈរូបមន្តដែលបានរក្សាទុក។ ទោះជាយ៉ាងណាក៏ដោយ នៅពេលដែលទទឹងខ្ចោ កម្រាស់ ឬធរណីមាត្របង្រួមមានការផ្លាស់ប្តូរយ៉ាងខ្លាំង មគ្គុទ្ទេសក៍ អេឡិចត្រូត ឧបករណ៍បង្រួម ឬបន្ទះកាត់ក៏ប្រហែលជាត្រូវផ្លាស់ប្តូរផងដែរ។ ជួរដំណើរការជាក់ស្តែងគួរតែត្រូវបានផ្ទៀងផ្ទាត់ជាមួយនឹងគំរូតូចបំផុត និងធំបំផុតរបស់អតិថិជន ជាជាងជ្រើសរើសពីផ្នែកឆ្លងកាត់-ផ្នែកតែមួយ។
ម៉ាស៊ីនកាត់ និងកាត់ដោយស្វ័យប្រវត្តិសម្រាប់កាត់ស្ពាន់
ខ្ចោទង់ដែងដែលត្បាញរួច និងគ្រឿងផ្គុំដែលធ្វើពីខ្ចោមួយ ឬច្រើនអាចត្រូវការការរៀបចំសម្ភារៈផ្សេងពីខ្ចោស្ពាន់ធម្មតា។ ប្រព័ន្ធណែនាំ អេឡិចត្រូត និងប្រព័ន្ធកាត់ត្រូវតែកំណត់រចនាសម្ព័ន្ធដោយយោងទៅតាមចំនួន braids ការរៀបចំរបស់ពួកគេ រូបរាងបង្រួមដែលត្រូវការ ប្រវែងដែលបានបញ្ចប់ និងដំណើរការដំឡើងចុះក្រោម។
ម៉ាស៊ីនកាត់ និងកាត់ខ្សែស្ពាន់ស្វ័យប្រវត្តិរបស់ HAIFEI រួមបញ្ចូលការចិញ្ចឹម ការលៃតម្រូវប្រវែងកម្មវិធី ការកាត់ការ៉េ និងការកាត់។ វាអាចត្រូវបានវាយតម្លៃសម្រាប់ខ្ចោទង់ដែងទទេ ខ្ចោទង់ដែងដែលមានសំណប៉ាហាំង និងផលិតផលដែលផលិតពីខ្សែភ្ជាប់តែមួយ ឬច្រើន។
ម៉ាស៊ីនប្រភេទនេះកាន់តែស័ក្តិសមសម្រាប់ការផលិតច្រំដែលនៃកំណាត់ទង់ដែងដែលអាចបត់បែនបាន និងសមាសធាតុចរន្តជាមួយនឹងលក្ខណៈជាក់លាក់ដែលមានស្ថេរភាព។ អតិថិជនគួរតែផ្តល់នូវ-គំនូរផ្នែកដែលបានបញ្ចប់ទាំងស្រុងជាជាងផ្នែកឈើឆ្កាង- ពីព្រោះការរៀបចំសម្ភារៈ រូបរាងបង្រួម និងតម្រូវការដំឡើងចុងក្រោយមានឥទ្ធិពលលើការរចនាម៉ាស៊ីន។
ខ្សែសង្វាក់ផលិតកម្មស្ពាន់ដោយស្វ័យប្រវត្តិយ៉ាងពេញលេញ
សម្រាប់-បរិមាណផលិតផលស្ដង់ដារខ្ពស់ ម៉ាស៊ីនបង្រួម និងកាត់អាចត្រូវបានរួមបញ្ចូលជាមួយការត្រួតពិនិត្យមើលឃើញ ការវាស់វែងវិមាត្រ ការដាល់ ការផ្តល់អាហារដល់ស្ថានីយ ការផ្សារបន្ទាប់បន្សំ ការសម្គាល់ ការប្រមូលទិន្នន័យ និងការតម្រៀបដោយស្វ័យប្រវត្តិ។
ខ្សែសង្វាក់ផលិតកម្មពេញលេញគួរតែត្រូវបានរចនាឡើងជុំវិញលំដាប់ផលិតកម្មពិតប្រាកដ។ ការភ្ជាប់ម៉ាស៊ីនតែឯងជាច្រើនមិនធានាបាននូវស្វ័យប្រវត្តិកម្មដែលអាចទុកចិត្តបាននោះទេ។ អ្នកផ្គត់ផ្គង់ត្រូវតែយល់អំពីការបង្ហាញសម្ភារៈដែលចូលមក តម្រូវការដំឡើងនៅខាងក្រោម ពេលវេលានៃវដ្តគោលដៅ ភាពញឹកញាប់នៃការផ្លាស់ប្តូរ និងស្តង់ដារគុណភាព មុនពេលសម្រេចចិត្តថាប្រតិបត្តិការណាមួយគួរតែជាស្វ័យប្រវត្តិ ហើយមួយណាគួរតែនៅដោយដៃ។
របៀបជ្រើសរើសម៉ាស៊ីនកាត់ និងកាត់ខ្សែស្ពាន់

កុំជ្រើសរើសម៉ាស៊ីនដោយផ្នែកឆ្លងកាត់-ផ្នែកតែម្នាក់ឯង
ជារឿយៗអតិថិជនដាក់ស្នើតែផ្នែកឆ្លងកាត់-ផ្នែកដូចជា 10, 25, ឬ 50 mm² នៅពេលស្នើសុំសម្រង់។ ខ្ចោទង់ដែងពីរដែលមានផ្នែកឆ្លងកាត់បន្ទាប់បន្សំដូចគ្នា-ទោះជាយ៉ាងណាអាចមានទទឹង កម្រាស់ អង្កត់ផ្ចិតខ្សែ និងសំណង់ខ្ចោផ្សេងៗគ្នា។
ឧទាហរណ៍ ខ្ចោ 16 mm² មួយអាចតូចចង្អៀត និងក្រាស់ ខណៈពេលដែលមួយទៀតអាចធំទូលាយ និងស្តើងជាង។ ពួកវានឹងមិនចាំបាច់ត្រូវការមគ្គុទ្ទេសក៍សម្ភារៈដូចគ្នា តំបន់ទំនាក់ទំនងអេឡិចត្រូត កម្លាំងអេឡិចត្រូត ឬទទឹងកាត់នោះទេ។
ដូច្នេះព័ត៌មានខាងក្រោមគួរតែត្រូវបានផ្តល់ជូន៖
- ខ្ចោទង់ដែងឆ្លង-តំបន់ផ្នែក;
- ទទឹងនិងកម្រាស់ដែលមិនបានបង្ហាប់;
- អង្កត់ផ្ចិត strand បុគ្គល;
- ស្រទាប់ខ្ចោឬសំណង់;
- ទង់ដែងទទេឬសំណប៉ាហាំង;
- ចំនួន braids ដំណើរការក្នុងពេលតែមួយ;
- ទម្រង់សម្ភារៈដែលចូលមកដូចជាខ្សែ, វិល, ឬមុនប្រវែងកាត់ -។
កំណត់វិមាត្របង្រួម និងដំណើរការចុះក្រោម
មុនពេលម៉ាស៊ីនត្រូវបានបញ្ជាក់ ទទឹង កម្រាស់ និងប្រវែងដែលបានបង្រួមដែលត្រូវការគួរតែត្រូវបានកំណត់យ៉ាងច្បាស់។ "គ្មានការបែកបាក់បន្ទាប់ពីការកាត់" មិនមែនជាតម្រូវការបច្ចេកទេសពេញលេញទេ។
ប្រសិនបើផ្នែកដែលបង្រួមនឹងត្រូវបានដាល់នោះ អង្កត់ផ្ចិតរន្ធ ទីតាំង និងចម្ងាយគែមអប្បបរមាគួរតែត្រូវបានផ្តល់ផងដែរ។ ប្រសិនបើខ្ចោនឹងត្រូវបានផ្សារភ្ជាប់ទៅនឹងស្ថានីយ ទំនាក់ទំនង ឬរបារប៊ូស នោះគំនូរការផ្គុំពេញលេញគឺត្រូវបានទាមទារ ដើម្បីវាយតម្លៃការចូលប្រើអេឡិចត្រូត ចន្លោះឧបករណ៍ប្រើប្រាស់ និងស្វ័យប្រវត្តិកម្មចុះក្រោម។
តំបន់បង្រួមតូចជាងធម្មតា ទាមទារទីតាំង និងឧបករណ៍ច្បាស់លាស់ជាងមុន។ តំបន់បង្រួមធំអាចត្រូវការថាមពលផ្សារកាន់តែច្រើន ការចែកចាយកម្លាំងឯកសណ្ឋានកាន់តែច្រើន និងការធ្វើឱ្យត្រជាក់អេឡិចត្រូតប្រសើរឡើង។
វាយតម្លៃប្រភពថាមពលផ្សារ និងកម្លាំង-ប្រព័ន្ធគ្រប់គ្រង
ថាមពលម៉ាស៊ីនដែលបានវាយតម្លៃមិនគួរជាលក្ខណៈវិនិច្ឆ័យទិញតែមួយគត់នោះទេ។ ប្រភពថាមពល និងប្រព័ន្ធសម្ពាធត្រូវតែផ្គូផ្គងទៅនឹងខ្សែ និងផ្ទៃបង្រួមជាក់ស្តែង។
អ្នកទិញគួរតែបញ្ជាក់៖
- ថាតើចរន្តផ្សារនិងពេលវេលាអាចត្រូវបានកែតម្រូវ;
- ថាតើកម្លាំងអេឡិចត្រូតត្រូវបានគ្រប់គ្រងនិងអាចធ្វើម្តងទៀតបានដែរឬទេ;
- ថាតើរូបមន្តដាច់ដោយឡែកអាចត្រូវបានរក្សាទុកសម្រាប់ផលិតផលផ្សេងគ្នា;
- ថាតើអេឡិចត្រូតត្រូវបានត្រជាក់គ្រប់គ្រាន់;
- ថាតើម៉ាស៊ីននៅតែមានស្ថេរភាពកំឡុងពេលផលិតបន្តឬអត់?
- ថាតើការជូនដំណឹងដំណើរការ ឬមុខងារត្រួតពិនិត្យមានឬអត់។
- ថាតើប្រភពថាមពល ស៊ុម និងអេឡិចត្រូតគឺសមរម្យសម្រាប់ផ្ទៃបង្រួមដែលត្រូវការ។
ការវាយតម្លៃថាមពលខ្ពស់ជាងមិនបង្កើតលទ្ធផលប្រសើរជាងនេះដោយស្វ័យប្រវត្តិទេ។ ថាមពលខ្លាំងពេក កម្លាំងមិនសមស្រប ឬអេឡិចត្រូតដែលរចនាមិនសូវល្អ នៅតែអាចបណ្តាលឱ្យខូចខ្សែ ការប្រែពណ៌ និងការបញ្ចូលសម្ភារៈ។
ពិនិត្យមើលការបំបៅ និងប្រវែង-វិធីសាស្ត្រគ្រប់គ្រង
ខ្ចោទង់ដែងអាចបត់បែនបាន និងងាយខូចទ្រង់ទ្រាយ។ យន្តការផ្តល់ចំណីត្រូវតែបង្កើតកម្លាំងអូសទាញឱ្យបានគ្រប់គ្រាន់ដោយមិនចាំបាច់សម្គាល់ ឬកំទេចសម្ភារៈ។
ប្រសិនបើការបញ្ចប់-ការអត់ឱនរយៈពេលវែងមានសារៈសំខាន់ អ្នកផ្គត់ផ្គង់គួរតែដំណើរការផ្នែកមួយចំនួនក្នុងអំឡុងពេលសាកល្បង និងវាស់វែងផ្នែកទាំងមូលជាជាងបង្ហាញតែគំរូដែលអាចទទួលយកបាន។ ការធ្វើតេស្តក៏គួរពិចារណាផងដែរអំពីការផ្លាស់ប្តូរអង្កត់ផ្ចិតនៃឧបករណ៏ ភាពតានតឹងនៃសម្ភារៈ និងសីតុណ្ហភាពម៉ាស៊ីនកំឡុងពេលប្រតិបត្តិការបន្ត។
សម្រាប់ក្រុមហ៊ុនផលិតដែលផលិតប្រវែងដែលបានបញ្ចប់ជាច្រើន រូបមន្ត-ប្រវែងផ្អែកលើ និងការកំណត់ការផ្សារអាចកាត់បន្ថយពេលវេលាផ្លាស់ប្តូរ និងហានិភ័យនៃកំហុសក្នុងការដំឡើងដោយដៃ។
បញ្ហាគុណភាពទូទៅ និងម៉ាស៊ីន-ការត្រួតពិនិត្យដែលទាក់ទង
| បញ្ហាគុណភាព | ម៉ាស៊ីនដែលអាចធ្វើបាន-មូលហេតុដែលពាក់ព័ន្ធ | ការត្រួតពិនិត្យដែលបានណែនាំ |
|---|---|---|
| ខ្សែរលុងនៅសល់បន្ទាប់ពីកាត់ | ប្រវែងបង្រួមមិនគ្រប់គ្រាន់ ថាមពលមិនគ្រប់គ្រាន់ ឬទំនាក់ទំនងអេឡិចត្រូតមិនស្មើគ្នា | ពិនិត្យមើលចរន្ត ពេលវេលាផ្សារ កម្លាំង ភាពសំប៉ែតនៃអេឡិចត្រូត និងទីតាំងកាត់ |
| ទទឹងបង្រួមប្រែប្រួល | ការណែនាំមិនស្ថិតស្ថេរ ចលនានៅពេលក្រោយ ឬការគៀបមិនគ្រប់គ្រាន់ | ពិនិត្យការណែនាំអំពីការផ្តល់ចំណី និងឧបករណ៍កំណត់ទីតាំង |
| ផ្នែកបង្រួមគឺស្តើងពេក | កម្លាំងហួសប្រមាណ ឬទំហំឧបករណ៍មិនសមស្រប | លៃតម្រូវកម្លាំង និងពិនិត្យឧបករណ៍បង្រួម |
| ការប្រែពណ៌លើផ្ទៃធ្ងន់ធ្ងរ | ការបញ្ចូលកំដៅច្រើនហួសប្រមាណ ពេលវេលាផ្សារយូរ ឬភាពត្រជាក់មិនគ្រប់គ្រាន់ | បង្កើនប្រសិទ្ធភាពកម្មវិធីផ្សារ និងពិនិត្យប្រព័ន្ធត្រជាក់ |
| ប្រវែងនៃការបញ្ចប់ខុសគ្នា | ភាពរអិលនៃចំណី ការផ្លាស់ប្តូរភាពតានតឹងនៃការបង្វិល ឬការគៀបមិនស្ថិតស្ថេរ | ពិនិត្យឧបករណ៍ផ្ទុក servo ឧបករណ៍ទាញ និងយន្តការគៀប |
| គែមកាត់គឺមុំ | កាំបិតពាក់ ការគាំទ្រមិនគ្រប់គ្រាន់ ឬការតម្រឹមសម្ភារៈមិនត្រឹមត្រូវ | ពិនិត្យមើលកាំបិត ការបោសសំអាតកាត់ និងជំនួយផ្នែកការងារ |
| លទ្ធផលផ្លាស់ប្តូរកំឡុងពេលផលិតបន្ត | កំដៅអេឡិចត្រូត ភាពត្រជាក់មិនគ្រប់គ្រាន់ ឬការចម្លងរោគអេឡិចត្រូត | ពិនិត្យសៀគ្វីត្រជាក់ ផ្ទៃអេឡិចត្រូត និងចន្លោះពេលថែទាំ |
| គុណភាពមិនស្ថិតស្ថេរបន្ទាប់ពីការផ្លាស់ប្តូរ | រូបមន្ត ឬទីតាំងឧបករណ៍មិនត្រឹមត្រូវ | បង្កើតរូបមន្តដាច់ដោយឡែក និងកំណត់ត្រាផ្លាស់ប្តូរសម្រាប់ផលិតផលនីមួយៗ |
នៅពេលដោះស្រាយបញ្ហា ជៀសវាងការផ្លាស់ប្តូរក្នុងពេលដំណាលគ្នាដ៏ធំចំពោះចរន្ត ពេលវេលា និងកម្លាំង។ សង្កត់លក្ខខណ្ឌផ្សេងទៀតឱ្យជាប់ កែតម្រូវអថេរចម្បងមួយក្នុងពេលតែមួយ ហើយកត់ត្រាលទ្ធផលនៃវិមាត្របង្រួម ស្ថានភាពគែម និងរូបរាងផ្ទៃ។ វិធីសាស្រ្តនេះធ្វើឱ្យវាកាន់តែងាយស្រួលក្នុងការបង្កើតបង្អួចដំណើរការដែលអាចធ្វើម្តងទៀតបាន។
កម្មវិធីធម្មតាសម្រាប់ឧបករណ៍ផ្សារដែកស្ពាន់
ការតភ្ជាប់ដែលអាចបត់បែនបានសម្រាប់ switchgear
ខ្ចោទង់ដែងត្រូវបានប្រើនៅក្នុង switchgear ដែលផ្លូវបច្ចុប្បន្នត្រូវតែមានចលនា ឬភាពអត់ធ្មត់ក្នុងការដំឡើង។ ចុងរបស់ពួកវាច្រើនតែត្រូវបង្រួម ដាល់ ឬភ្ជាប់ទៅរបារប៊ូស ធ្វើឱ្យវិមាត្របង្រួម និងកាត់-ភាពជាប់លាប់នៃប្រវែងមានសារៈសំខាន់។
MCB, MCCB, និង ACB បច្ចុប្បន្ន{0}}សមាសធាតុផ្លូវ
នៅក្នុងឧបករណ៍បំលែងសៀគ្វី ខ្ចោទង់ដែងអាចត្រូវបានភ្ជាប់ជាមួយទំនាក់ទំនងផ្លាស់ទី ទំនាក់ទំនងស្ថានី បន្ទះ bimetal ស្ថានីយ ឬសមាសធាតុចរន្តផ្សេងទៀត។ ដោយសារការផ្គុំទាំងនេះច្រើនតែបង្រួម ការរចនាឧបករណ៍ ទិសដៅអេឡិចត្រូត និងការផ្ទុកដោយស្វ័យប្រវត្តិជាធម្មតាចាំបាច់ត្រូវបង្កើតជុំវិញផ្នែកពេញលេញ។
ឧបករណ៍ភ្ជាប់ដែលអាចបត់បែនបាន braided និង shunts ទង់ដែង
អ្នកផលិតឧបករណ៍ភ្ជាប់ដែលអាចបត់បែនបានខ្ចោជារឿយៗដំណើរការផ្នែកឆ្លងកាត់-ជាច្រើន និងប្រវែងដែលបានបញ្ចប់។ ការផ្តល់ចំណីដោយស្វ័យប្រវត្តិ ការផ្សារភ្ជាប់-ការបង្រួម និងការកាត់អាចកាត់បន្ថយការវាស់វែងដោយដៃ ការធ្វើខ្សែឡើងវិញ និងការដាក់ទីតាំងដដែលៗ ខណៈពេលដែលរៀបចំចុងដែលមានស្ថេរភាពសម្រាប់ការដាក់កណ្តាប់ដៃ ឬការភ្ជាប់ស្ថានីយ។
ឧបករណ៍បំលែង និង-ឧបករណ៍អគ្គិសនីបច្ចុប្បន្នខ្ពស់។
Transformers, rectifiers, power supply, and other high{0}} ប្រព័ន្ធបច្ចុប្បន្នប្រើ braid ទង់ដែង ដើម្បីសម្រួលដល់ការរំញ័រ ការពង្រីកកំដៅ និងការដំឡើងមិនត្រឹមត្រូវ។ សម្រាប់ផលិតផលទាំងនេះ ចុងបង្រួមត្រូវតែសមរម្យសម្រាប់ការជួបប្រជុំគ្នា ខណៈដែលដំណើរការអគ្គិសនី និងមេកានិចរបស់វាគួរតែត្រូវបានផ្ទៀងផ្ទាត់ក្រោមលក្ខខណ្ឌប្រតិបត្តិការដែលបានគ្រោងទុក។
សំណួរគេសួរញឹកញាប់
សំណួរ៖ តើកន្ត្រៃធម្មតាអាចប្រើសម្រាប់កាត់ខ្សែស្ពាន់បានទេ?
A: កន្ត្រៃអាចត្រូវបានប្រើសម្រាប់ខ្ចោស្ពាន់ស្តើងកំឡុងពេលធ្វើការគំរូ ប៉ុន្តែពួកវាកម្រនឹងផ្តល់នូវការគ្រប់គ្រងជាប់លាប់លើការប្រេះស្រាំ គុណភាពគែម និងប្រវែងបញ្ចប់។ ពួកគេក៏ពាក់យ៉ាងឆាប់រហ័សផងដែរហើយមិនសមស្របសម្រាប់ការផលិតជាបន្តបន្ទាប់។
សំណួរ៖ តើអ្វីជាភាពខុសគ្នារវាងម៉ាស៊ីនផ្សារដែក និងម៉ាស៊ីនកាត់ធម្មតា?
ចម្លើយ៖ ឧបករណ៍កាត់ធម្មតាគ្រាន់តែបំបែកសម្ភារៈប៉ុណ្ណោះ។ វាមិនមានស្ថេរភាពនៃខ្សែស្ពាន់ល្អមុនពេលកាត់។ ម៉ាស៊ីនផ្សារ និងកាត់ខ្សែស្ពាន់ដំបូងត្រូវប្រើកំដៅ និងកម្លាំងដែលគ្រប់គ្រងដើម្បីបង្រួមផ្ទៃដែលបានកំណត់ បន្ទាប់មកកាត់ផ្នែកដែលមានស្ថេរភាព។ ដំណើរការនេះគឺសមស្របជាងទៅនឹងការផលិតបណ្តុំដែលទាមទារធរណីមាត្របញ្ចប់ដែលអាចគ្រប់គ្រងបាន និងប្រវែងដែលបានបញ្ចប់។
សំណួរ: តើម៉ាស៊ីនអាចបង្រួមខ្ចោដោយមិនកាត់វាដោយស្វ័យប្រវត្តិបានទេ?
A: បាទ។ ម៉ាស៊ីនបង្រួមអាចប្រើបាននៅពេលដែលខ្ចោត្រូវបានកាត់ឱ្យវែង ឬនៅពេលបរិមាណផលិតកម្មមិនបង្ហាញពីភាពត្រឹមត្រូវនៃការចិញ្ចឹម និងការកាត់ដោយស្វ័យប្រវត្តិ។ កម្រិតស្វ័យប្រវត្តិកម្មសមស្របអាស្រ័យលើដំណើរការផលិតដែលមានស្រាប់ និងទិន្នផលដែលត្រូវការ។
សំណួរ: តើម៉ាស៊ីនមួយអាចដំណើរការទំហំខ្ចោទង់ដែងជាច្រើនបានទេ?
ចម្លើយ៖ ម៉ាស៊ីនអាចដំណើរការលក្ខណៈជាក់លាក់មួយចំនួនដោយកែសម្រួលរូបមន្តផ្សារ និងផ្លាស់ប្តូរមគ្គុទ្ទេសក៍ អេឡិចត្រូត ឧបករណ៍បង្រួម ឬកាំបិត។ ជួរជាក់ស្តែងអាស្រ័យលើភាពខុសគ្នានៃទទឹង កម្រាស់ អង្កត់ផ្ចិតខ្សែ និងធរណីមាត្រដែលបានបង្រួម-មិនត្រឹមតែនៅលើផ្នែកឆ្លងកាត់-ផ្នែកប៉ុណ្ណោះទេ។
សំណួរ៖ តើខ្ចោទង់ដែងដែលធ្វើពីទង់ដែងអាចត្រូវបានផ្សារដែក-បង្រួមបានទេ?
A: បាទ/ចាស កម្មវត្ថុនៃការវាយតម្លៃដំណើរការ។ ថ្នាំកូតសំណប៉ាហាំងប៉ះពាល់ដល់ទំនាក់ទំនងអេឡិចត្រូត និងតម្រូវការថែទាំ ដូច្នេះសម្ភារៈជាក់ស្តែងរបស់អតិថិជនគួរតែត្រូវបានធ្វើតេស្ត។ រូបមន្តដាច់ដោយឡែកអាចត្រូវបានទាមទារសម្រាប់ខ្ចោទង់ដែងទទេ និងសំណប៉ាហាំង។
សំណួរ៖ តើខ្ញុំអាចបញ្ជាក់ដោយរបៀបណាថាតើម៉ាស៊ីនមួយសមនឹងផលិតផលរបស់ខ្ញុំដែរឬទេ?
ចម្លើយ៖ វិធីសាស្រ្តដែលអាចទុកចិត្តបំផុតគឺផ្តល់សំណាកខ្ចោពិតប្រាកដ និងគំនូរផលិតផលពេញលេញសម្រាប់ការបង្រួម ការកាត់ និងការសាកល្បងការផ្គុំខាងក្រោម។ ភាពស័ក្តិសមរបស់ម៉ាស៊ីនមិនគួរត្រូវបានកំណត់ពីថាមពលដែលបានវាយតម្លៃ ឬផ្នែកឆ្លងកាត់ទូទៅ-ជួរតែឯងនោះទេ។
ផ្ញើគំរូខ្ចោទង់ដែងរបស់អ្នកទៅ HAIFEI សម្រាប់ការផ្សារ និងកាត់សាកល្បង
ការកាត់ខ្ចោស្ពាន់ស្អាតអាស្រ័យលើជាងកាំបិត។ ការណែនាំអំពីសម្ភារៈ ថាមពលផ្សារ កម្លាំងអេឡិចត្រូត វិមាត្របង្រួម ការរចនាអេឡិចត្រូត ទីតាំងកាត់ និងភាពត្រឹមត្រូវនៃការបំបៅត្រូវតែត្រូវបានវាយតម្លៃជាដំណើរការពេញលេញមួយ។
ប្រសិនបើអ្នកកំពុងស្វែងរក Aម៉ាស៊ីនផ្សារដែកស្ពាន់ម៉ាស៊ីនបង្រួម និងកាត់ដោយស្វ័យប្រវត្តិ ឬខ្សែផលិតកម្មពេញលេញ ផ្ញើ HAIFEI គំរូខ្ចោរបស់អ្នក គំនូរផលិតផល វិមាត្របង្រួមដែលត្រូវការ ប្រវែងដែលបានបញ្ចប់ និងគោលដៅផលិតកម្ម។ ក្រុមវិស្វកររបស់យើងអាចវាយតម្លៃប្រភពថាមពលផ្សារ ប្រព័ន្ធកម្លាំង អេឡិចត្រូត ឧបករណ៍កាត់ វិធីសាស្ត្រផ្តល់ចំណី និងការកំណត់រចនាសម្ព័ន្ធស្វ័យប្រវត្តិ មុនពេលណែនាំម៉ាស៊ីន។
ប្រសិនបើអ្នកមិនទាន់បានជ្រើសរើសការកំណត់រចនាសម្ព័ន្ធជាក់លាក់ណាមួយទេ សូមចាប់ផ្តើមជាមួយម៉ាស៊ីនផ្សារដែក និងដំណោះស្រាយខ្សែសង្វាក់ផលិតកម្មដោយស្វ័យប្រវត្តិរបស់យើង ដើម្បីប្រៀបធៀបជម្រើសដំណើរការ និងស្វ័យប្រវត្តិកម្មដែលមាន។
ទទួលបានដំណោះស្រាយម៉ាស៊ីនស្ពាន់