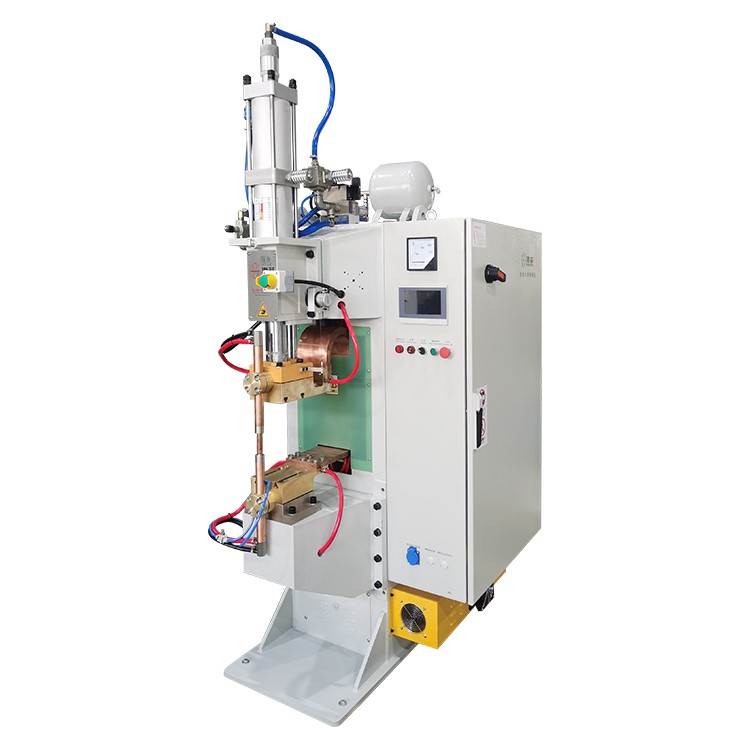
សេចក្តីណែនាំ៖ ខ្សែបន្ទាត់ជីវិត 0.02 មីលីម៉ែត្រ
នៅពេលដែលក្រុមហ៊ុនរថយន្តថាមពលថ្មីប្រឈមមុខនឹងការប្រមូលការព្យួរឡើងវិញដោយសារតែការបរាជ័យនៃការផ្សារដែក សហគ្រាសមួយផ្សេងទៀតដែលប្រើប្រាស់ដំណើរការត្រួតពិនិត្យស្តង់ដារសម្រេចបានកំណត់ត្រានៃឧប្បត្តិហេតុគុណភាពសូន្យក្នុងរយៈពេល 18 ខែជាប់ៗគ្នា។ នេះបង្ហាញថាស្ថេរភាពនៃគ្រាប់មួយ។ម៉ាស៊ីនផ្សារដែកព្យាករណ៍អាស្រ័យលើការគ្រប់គ្រងច្បាស់លាស់នៃស្ថានភាពឧបករណ៍។ អត្ថបទនេះនឹងបំបែកជាប្រព័ន្ធនូវចំណុចត្រួតពិនិត្យស្នូលចំនួន 15 សម្រាប់ម៉ាស៊ីនផ្សារដែកស្វ័យប្រវត្តិ ដោយបង្ហាញលេខកូដត្រួតពិនិត្យគុណភាពពីការពាក់អេឡិចត្រូត ទៅនឹងការក្រិតតាមប្រព័ន្ធ។
I. ការត្រួតពិនិត្យប្រព័ន្ធថាមពល (3 ស្នូល)
1. ការក្រិតតាមខ្នាតសម្ពាធអេឡិចត្រូត?
- គម្លាតសម្ពាធអេឡិចត្រូតនៃគ្រាប់ម៉ាស៊ីនផ្សារដែកព្យាករណ៍ត្រូវការការគ្រប់គ្រងក្នុងរង្វង់± 3% ។ ការត្រួតពិនិត្យគន្លឹះ៖
- ប្រព័ន្ធសម្ពាធ Servo សូន្យរសាត់ (ការក្រិតតាមខ្នាតប្រចាំខែ)
- លីនេអ៊ែរឧបករណ៍ចាប់សញ្ញាសម្ពាធ (តិចជាង ឬស្មើនឹង 0.5% មិនមែន-កំហុសលីនេអ៊ែរ)
- ករណី៖ រោងចក្រផលិតគ្រឿងបន្លាស់រថយន្តបានបង្កើនប្រសិទ្ធភាពគម្លាតស្តង់ដារនៃកម្លាំងផ្សារពី ± 15% ទៅ ± 2% បន្ទាប់ពីការក្រិតតាមខ្នាតសម្ពាធ។
2. ការឆ្លើយតបថាមវន្តស៊ីឡាំង?
| ធាតុអធិការកិច្ច | តម្លៃស្តង់ដារ | ឧបករណ៍ចាប់សញ្ញា |
|---|---|---|
| គ្មាន-ល្បឿនផ្ទុក | 300mm/s ± 5% | កាមេរ៉ាល្បឿន-ខ្ពស់។ |
| ភាពត្រឹមត្រូវនៃទីតាំងដដែលៗ | ± 0.02 ម។ | ឧបករណ៍ចាប់សញ្ញាការផ្លាស់ទីលំនៅឡាស៊ែរ |
- ទិន្នន័យ៖ ក្រុមហ៊ុនឧបករណ៍ប្រើប្រាស់ក្នុងផ្ទះបានកាត់បន្ថយពេលវេលារងចាំឧបករណ៍ចំនួន 67% បន្ទាប់ពីការថែទាំស៊ីឡាំង។
3. ជំរុញសីតុណ្ហភាពម៉ូទ័រកើនឡើង?
- សីតុណ្ហភាពកើនឡើងតិចជាង ឬស្មើ 45 ដឺក្រេបន្ទាប់ពីធ្វើការបន្ត 4 ម៉ោង (រកឃើញដោយឧបករណ៍រូបភាពកម្ដៅអ៊ីនហ្វ្រារ៉េដ)
- តម្លៃរំញ័រតិចជាង ឬស្មើនឹង 4.5mm/s (ត្រូវតាមស្តង់ដារ ISO 10816)
- ការអនុវត្ត៖ សហគ្រាសយោធាបានបង្កើនឧបករណ៍ OEE ដល់ 92% បន្ទាប់ពីការថែទាំម៉ូទ័រ។
II. ការត្រួតពិនិត្យប្រព័ន្ធផ្សារ (4 គន្លឹះ)
4. Electrode Tip Wear បរិមាណ?
- សម្រាប់រាល់ការកើនឡើង 0.1mm នៃចុងអេឡិចត្រូត ពាក់នៅលើគ្រាប់ម៉ាស៊ីនផ្សារដែកព្យាករណ៍ភាពធន់ទ្រាំទំនាក់ទំនងកើនឡើង 12%៖
- ការពាក់ដែលអាចអនុញ្ញាតបាន៖ តិចជាង ឬស្មើនឹង 0.3mm (វាស់ដោយ 3D profileometer)
- វដ្តនៃការស្លៀកពាក់៖ ការស្លៀកពាក់ជាកាតព្វកិច្ចរៀងរាល់ 5000 វដ្ត
- ទិន្នន័យ៖ ក្រុមហ៊ុនផលិតផ្លូវដែកមគ្គុទ្ទេសក៍ជណ្តើរយន្តសម្រេចបាននូវភាពស៊ីសង្វាក់នៃអង្កត់ផ្ចិត ± 0.05mm តាមរយៈការគ្រប់គ្រងអេឡិចត្រូត។
5. Secondary Circuit Impedance?
- ធន់ទ្រាំនឹងសៀគ្វីតិចជាង ឬស្មើ 80μΩ (រកឃើញដោយមីក្រូ-អូមម៉ែត្រ)
- សីតុណ្ហភាពខ្សែតិចជាង ឬស្មើ 65 ដឺក្រេ (ត្រួតពិនិត្យដោយស្លាកកម្ដៅ)
- ករណី៖ ក្រុមហ៊ុនថ្មថាមពលថ្មីមួយបានកាត់បន្ថយអត្រានៃការខ្ទេចខ្ទី welding ទៅ 0.3% បន្ទាប់ពីការបង្កើនប្រសិទ្ធភាព impedance ។
6. ការវិភាគទម្រង់រលកបច្ចុប្បន្ន?
- ទម្រង់រលកបច្ចុប្បន្ននៃការផ្សារដែកស្តង់ដារគួរតែជួប៖
- ពេលវេលាកើនឡើង តិចជាង ឬស្មើនឹង 3ms (អត្រាគំរូ oscilloscope ធំជាង ឬស្មើនឹង 100MHz)
- ភាពប្រែប្រួលខ្ពស់បំផុត តិចជាង ឬស្មើ ±1.5%
- ករណី៖ សហគ្រាសអេឡិចត្រូនិក 3C បានកាត់បន្ថយអត្រាផ្សារត្រជាក់ពី 1.2% ទៅ 0.05% តាមរយៈការបង្កើនប្រសិទ្ធភាពទម្រង់រលក។
7. ប្រសិទ្ធភាពប្រព័ន្ធត្រជាក់?
- អត្រាលំហូរទឹកត្រជាក់ធំជាង ឬស្មើ 15L/min (រកឃើញដោយឧបករណ៍វាស់លំហូរ ultrasonic)
- ភាពខុសគ្នានៃសីតុណ្ហភាពទឹកក្នុង/ច្រកចេញតិចជាង ឬស្មើនឹង 8 ដឺក្រេ។
- ការអនុវត្ត៖ ក្រុមហ៊ុនផលិតសោទ្វាររថយន្តបានពង្រីកអាយុកាលអេឡិចត្រូត 3 ដងបន្ទាប់ពីប្រព័ន្ធត្រជាក់改造 (ការកែប្រែ)។
III. ការផ្ទៀងផ្ទាត់ប្រព័ន្ធកំណត់ទីតាំង (3 វិមាត្រ)
8. ភាពត្រឹមត្រូវនៃយន្តការចិញ្ចឹម?
- តំរូវការទីតាំងដាក់ចំណីរបស់ម៉ាស៊ីនផ្សារ Nut projection welding :
- ភាពត្រឹមត្រូវច្រំដែលនៃទិសដៅ X/Y ± 0.02mm (រកឃើញដោយឡាស៊ែរ interferometer)
- គម្លាតមុំតិចជាង ឬស្មើ 0.5 ដឺក្រេ។
- ករណី៖ ក្រុមហ៊ុនឧបករណ៍ប្រើប្រាស់ក្នុងផ្ទះបានកាត់បន្ថយអត្រានៃការដាក់គ្រាប់ខុសទៅសូន្យបន្ទាប់ពីការក្រិតតាមខ្នាត។
9. សំណងទីតាំងមើលឃើញ?
- គុណភាពបង្ហាញរបស់កាមេរ៉ាធំជាង ឬស្មើ 5 មេហ្គាភិចសែល
- វដ្តនៃការរកឃើញតិចជាង ឬស្មើនឹង 80ms
- ទិន្នន័យ៖ រោងចក្រឧបករណ៍ដែលមានភាពជាក់លាក់បានបង្កើនអត្រាឆ្លងកាត់ទីតាំងដល់ 99.99% បន្ទាប់ពីការដំឡើងប្រព័ន្ធចក្ខុវិស័យ។
10. Fixture Clamping Force?
- កម្លាំងទប់លំនឹង 200N ±5% (ការរុញឌីជីថល-រង្វាស់ទាញ)
- ថាមវន្តប្រឆាំងនឹង-កម្លាំងបន្ធូរខ្លាំងជាង ឬស្មើនឹងការបង្កើនល្បឿន 3G
- ករណី៖ សហគ្រាសអវកាសសម្រេចបានគម្លាតទីតាំងផ្សារតិចជាង ឬស្មើនឹង 0.01mm តាមរយៈការបង្កើនប្រសិទ្ធភាពឧបករណ៍។
IV. ការធ្វើរោគវិនិច្ឆ័យប្រព័ន្ធត្រួតពិនិត្យ (សូចនាករ 3)
11. ការធ្វើសមកាលកម្មពេលវេលា PLC?
- គម្លាតពេលវេលានៃការផ្សារដែកត្រូវការការគ្រប់គ្រង៖
- ភាពខុសគ្នានៃពេលវេលាសម្ពាធ និងថាមពល តិចជាង ឬស្មើនឹង 0.5ms
- ភាពត្រឹមត្រូវនៃការកាន់ពេលវេលា ± 2ms
- ករណី៖ រោងចក្រផលិតគ្រឿងបន្លាស់រថយន្តបានបង្កើនកម្លាំងផ្សារ 18% តាមរយៈការបង្កើនប្រសិទ្ធភាពពេលវេលា។
12. ប៉ារ៉ាម៉ែត្រ HMI?
- ក្រុមផ្ទុកប៉ារ៉ាម៉ែត្រធំជាង ឬស្មើនឹង 200 សំណុំ
- ការគ្រប់គ្រងអាជ្ញាធរកែប្រែកម្រិតបី-
- ការអនុវត្ត៖ សហគ្រាសបរទេសដែលផ្តល់មូលនិធិដោយ-កាត់បន្ថយកំហុសប្រតិបត្តិការបាន 80% ជាមួយនឹងប្រព័ន្ធគ្រប់គ្រងប៉ារ៉ាម៉ែត្រ។
13. ការធ្វើតេស្តសុវត្ថិភាពអន្តរកម្ម?
- ការធ្វើតេស្តសំខាន់ៗ៖
- ពេលវេលាឆ្លើយតបនៃវាំងននពន្លឺ តិចជាង ឬស្មើនឹង 15ms
- ប៊ូតុងបញ្ឈប់ពេលមានអាសន្នកេះការពន្យារពេលតិចជាងឬស្មើនឹង 50ms
- ករណី៖ រោងចក្រកែច្នៃដែកបានកាត់បន្ថយការងារ-គ្រោះថ្នាក់ដែលពាក់ព័ន្ធ 90% បន្ទាប់ពីការដំឡើងប្រព័ន្ធសុវត្ថិភាព។
V. ការត្រួតពិនិត្យប្រព័ន្ធជំនួយ (2 ចំណុចសំខាន់)
14. ការធ្វើតេស្តគុណភាពផ្គត់ផ្គង់ខ្យល់?
ស្ថេរភាពសម្ពាធខ្យល់ ± 0.02MPa
កំហាប់អ័ព្ទប្រេង តិចជាង ឬស្មើនឹង 5mg/m³
ករណី៖ សហគ្រាសទំនិញពណ៌សបានកាត់បន្ថយអត្រាបរាជ័យឧបករណ៍ 65% បន្ទាប់ពីសៀគ្វី pneumatic 改造 (ការកែប្រែ)។
15. Grounding System Impedance?
- ភាពធន់នឹងដីរបស់ឧបករណ៍ តិចជាង ឬស្មើនឹង 0.1Ω (ឧបករណ៍តេស្តធន់នឹងដី)
- ភាពខុសគ្នានៃតង់ស្យុងនៃការតភ្ជាប់ Equipotential តិចជាងឬស្មើនឹង 0.5V
- ទិន្នន័យ៖ សហគ្រាសថាមពលថ្មីមួយបានកាត់បន្ថយការជ្រៀតជ្រែកអេឡិចត្រូម៉ាញ៉េទិច 70% បន្ទាប់ពីការបង្កើនប្រសិទ្ធភាពមូលដ្ឋាន។
【ការប្រៀបធៀបអត្ថប្រយោជន៍ថែទាំ】
| ធាតុអធិការកិច្ច | អត្រាបរាជ័យ (មិនដំណើរការ) | អត្រាបរាជ័យ (ប្រតិបត្តិ) |
|---|---|---|
| សម្ពាធអេឡិចត្រូត Calib ។ | 12% | 0.8% |
| ការត្រួតពិនិត្យសៀគ្វីបន្ទាប់បន្សំ | 8% | 0.3% |
| ការផ្ទៀងផ្ទាត់ប្រព័ន្ធកំណត់ទីតាំង | 15% | 0.2% |
【សេចក្តីសន្និដ្ឋាន៖ បដិវត្តការត្រួតពិនិត្យគុណភាពនៃមីលីម៉ែត្រ-ការគ្រប់គ្រងកម្រិត】
ការអនុវត្តការត្រួតពិនិត្យស្តង់ដារចំនួន 15 នៅលើយចនម៉ាស៊ីនផ្សារដែកព្យាករណ៍s អាចបង្កើនប្រសិទ្ធភាពឧបករណ៍ទាំងមូល (OEE) ដល់ 90%+. ទិន្នន័យពីករណីឧស្សាហកម្មចំនួន 25 បង្ហាញថា ការបង្កើតកាលវិភាគត្រួតពិនិត្យរយៈពេល 30 នាទីក្នុងមួយវេនអាចកាត់បន្ថយពេលវេលារងចាំឧបករណ៍ដែលមិនបានគ្រោងទុក 82% និងគ្រប់គ្រងអត្រាពិការភាពនៃការផ្សារក្រោម 50 PPM ។ សហគ្រាសដែលគ្រប់គ្រងបច្ចេកវិជ្ជាថែទាំយ៉ាងជាក់លាក់សម្រាប់ម៉ាស៊ីនផ្សារដែកកំពុងបន្តពង្រីកអត្ថប្រយោជន៍គុណភាពរបស់ពួកគេជាមួយនឹងអត្រាបង្កើនទិន្នផលប្រចាំខែ 0.5% ។